Jarvis Dithering + Centerline Písmo
300 DPI · F1800–F3200 mm/min Gravírování do dřeva a překližky
Vysoký kontrast letokruhů bez zuhelnatění hran u březové, bukové a dubové překližky.
0 SECTION / 2 ENTITIES
0 POLYLINE (8 CENTERLINE_MAT)
10 30.545  20 154.615
0 SEQEND / 0 EOF
Úspěšné laserové gravírování fotografií do bukové překližky, břidlice a skla závisí na lokálním zvýraznění kontrastu (CLAHE) a chybové difuzi Jarvis-Judice-Ninke.
Při přímém odeslání běžné barevné fotografie do CO2 nebo diodového laseru splynou střední odstíny šedi do jednolité spálené plochy. Náš pre-procesor pro laserové gravírování nejprve vyrovná histogram metodou CLAHE, doostří hrany o poloměru 0,8 px a převede snímek na 1bitovou bodovou matici s roztečí 0,085 mm (300 DPI). Modul současně optimalizuje zrychlení os X/Y, aby nedocházelo k přepalování okrajů při změně směru pohybu hlavy.
V režimu vektorového gravírování a řezání post-procesor kompiluje dráhy do čistého kódu ISO 6983-1 (.nc, .gcode, .tap) pro GRBL 1.1, LightBurn a LaserGRBL. Algoritmus využívá dynamický laserový režim M4 (kde výkon S0–S1000 klesá úměrně zpomalení v rozích), přičemž pro tmavou břidlici a sklo automaticky invertuje negativní masku.
Vysoký kontrast letokruhů bez zuhelnatění hran u březové, bukové a dubové překližky.
Protože laser na tmavé břidlici vytváří světlou stopu, nástroj automaticky invertuje jasovou křivku fotky.
Generuje hustou vnitřní šrafovací dráhu pro vláknové lasery (EZCAD / LightBurn) a popis výrobních štítků.
Zabraňuje vypadnutí vyřezávaného dílu do voštinového stolu a chrání optiku laseru před kolizí.
Přetažením posuvníku porovnejte degradovaný rastrový řez se zubovitým schodovitým okrajem a dvojitým opálením oproti vodotěsné křivce LWPOLYLINE s kompenzací spáry laseru (Clipper2 ±d_kerf / 2).
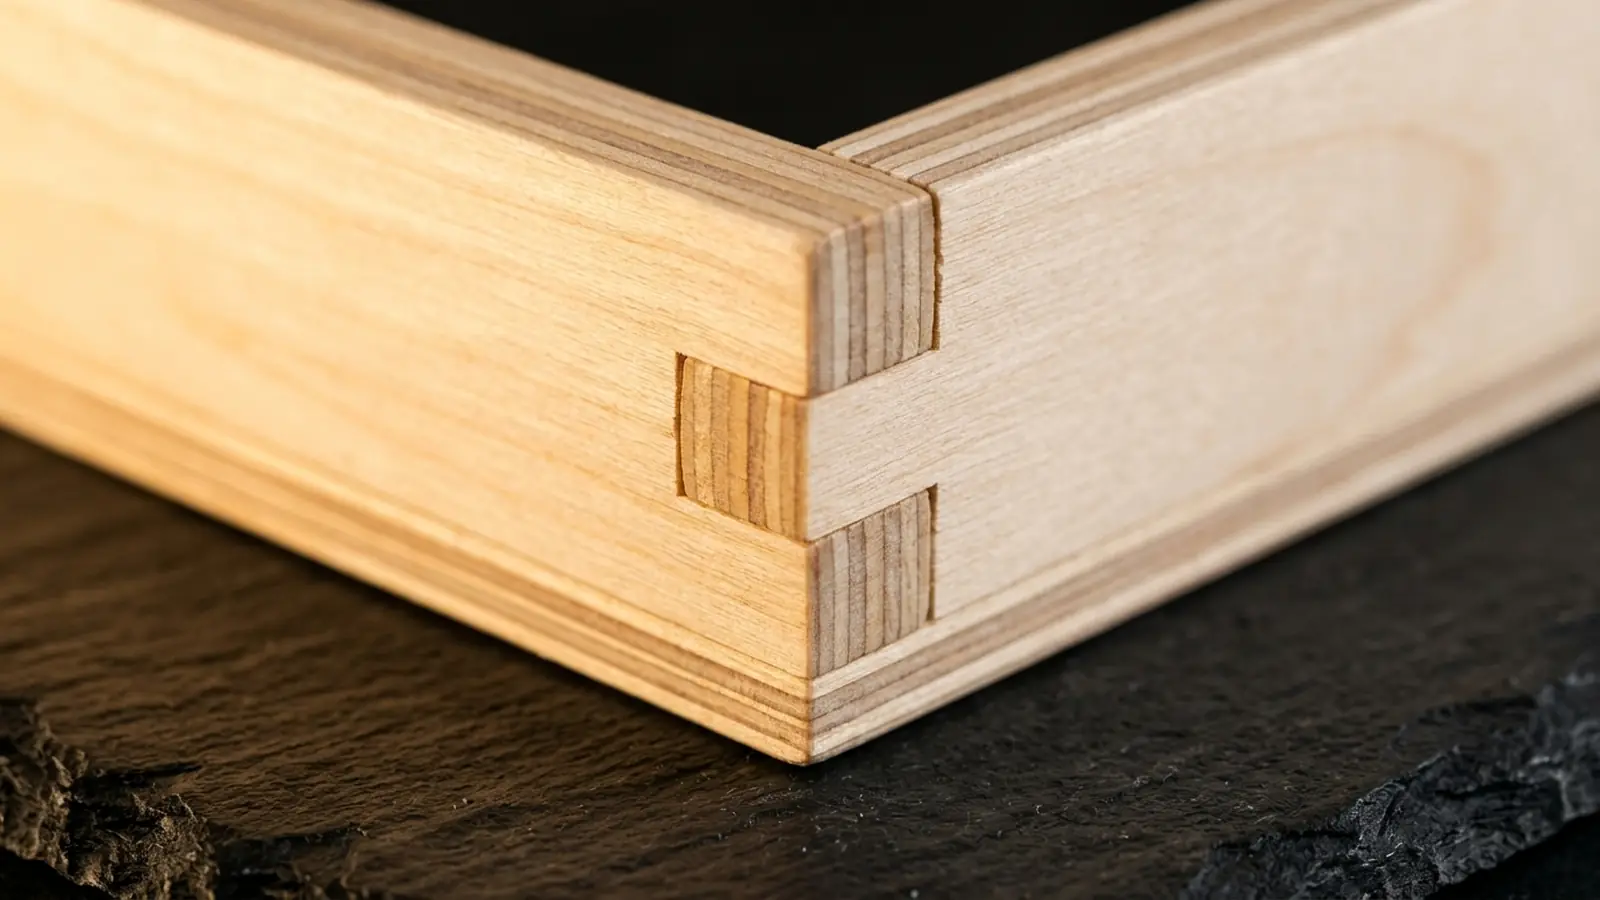 AI Visual · Po vektorizaci
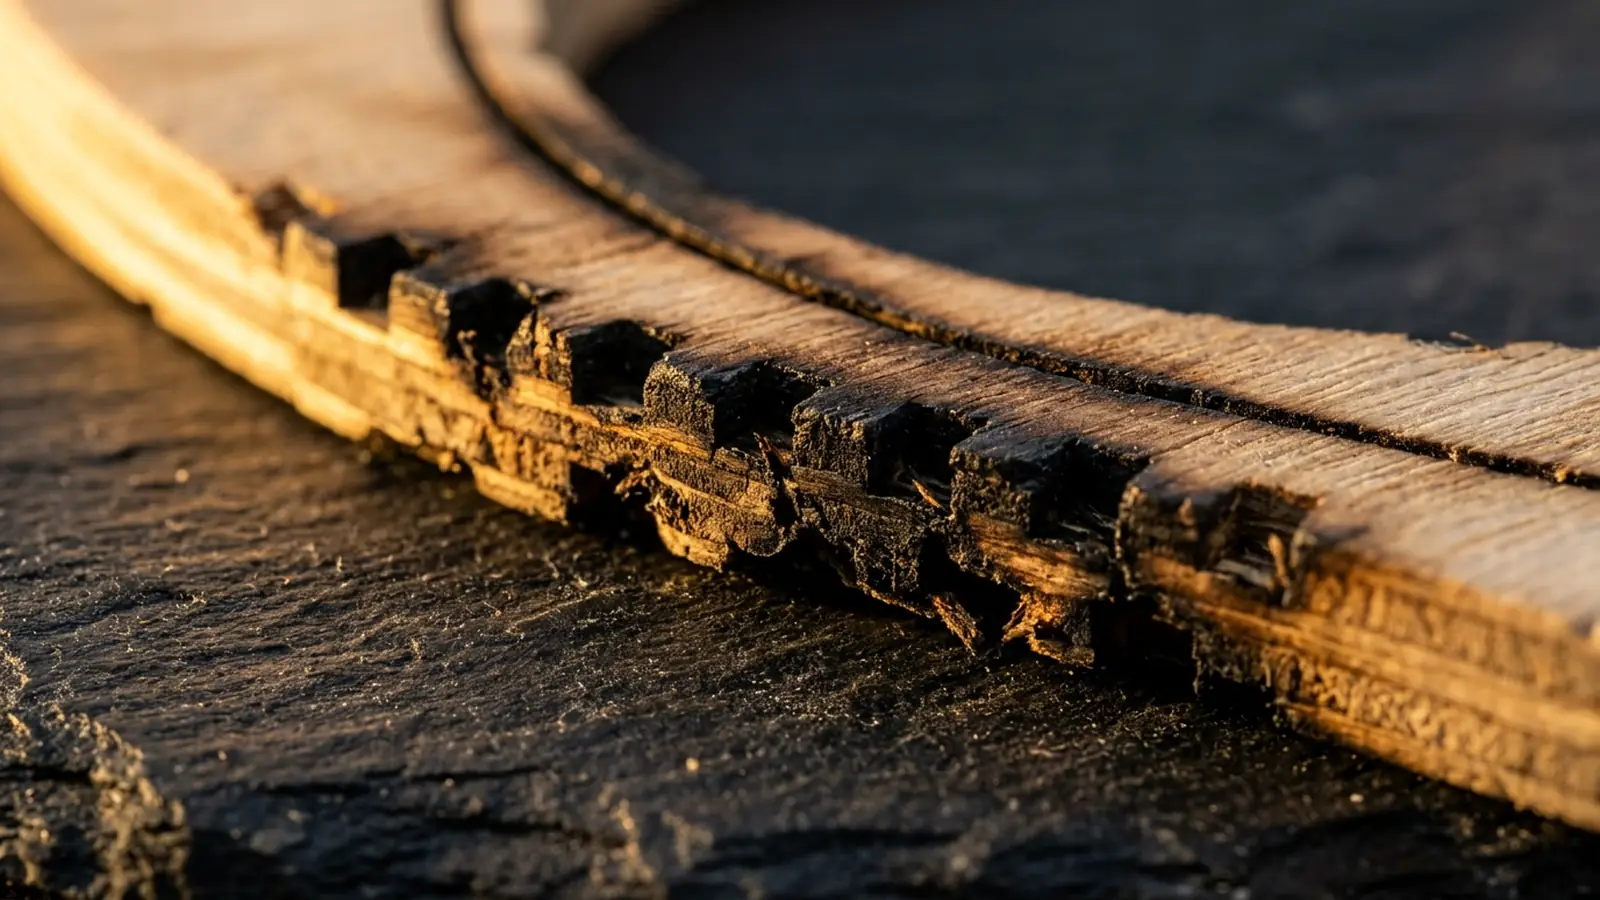 AI Visual · Před vektorizací
Kromě laserových a CNC drah převádí náš kombinovaný CAM modul uzavřené vektorové plochy na vyšívací programy pro průmyslové i domácí vyšívací stroje.
Reklamní dílny a výrobci pracovního textilu často kombinují laserové vyřezávání aplikací (kepr, filc, koženka) s následným obšitím na vyšívacím stroji. Náš digitizér převádí vektorové logo na výplňové stehy Tatami (hustota 0,35 až 0,45 mm) a obrysové saténové sloupce (Satin šířky 1,5 až 7,0 mm) s podkladovým zpevněním (Underlay).
Pro zamezení mezer mezi obrysem a výplní v důsledku pnutí nitě započítává kalkulačka kompenzaci stažení látky (Pull Compensation 0,20 až 0,40 mm) a vypočítává přesný počet stehů i dobu vyšívání při rychlosti 600 až 1000 stehů za minutu.
Kompatibilní s vícehlavými vyšívacími automaty Tajima, Ricoma, Barudan, HappyJapan a ZSK.
Automatické vystředění vzoru v rámečku a přiřazení barevných kódů nití Madeira a Isacord.
Zajišťuje plastický lesklý vzhled písma a rovnoměrné pokrytí větších ploch bez kroucení podkladu.
Rozšiřuje sloupce ve směru tahu horní a spodní nitě na pružném úpletu, piqué polokošilích i čepicích.
Ověřené výstupní profily pro nejpoužívanější výrobní stroje v českých strojírenských dílnách, reklamních studiích a vyšívacích provozech.
 AI-Assisted Visual · EU AI Act čl. 50
Každý uzavřený obrys nese explicitní příznak Flag 70 = 1 (Closed), takže CAM post-procesory (Fusion 360, SheetCam, Mach3) vygenerují plynulou dráhu bez zadrhávání vřetene v rozích.
Otevřít DXF R12 & CNC modul → AI-Assisted Visual · EU AI Act čl. 50
Sjednocení překrývajících se ploch zabraňuje proříznutí motivu napříč vrstvami fólie a usnadňuje vyloupání (weeding) drobných znaků ze samolepicího vinylu a HTV.
Otevřít modul pro Cricut a plotry →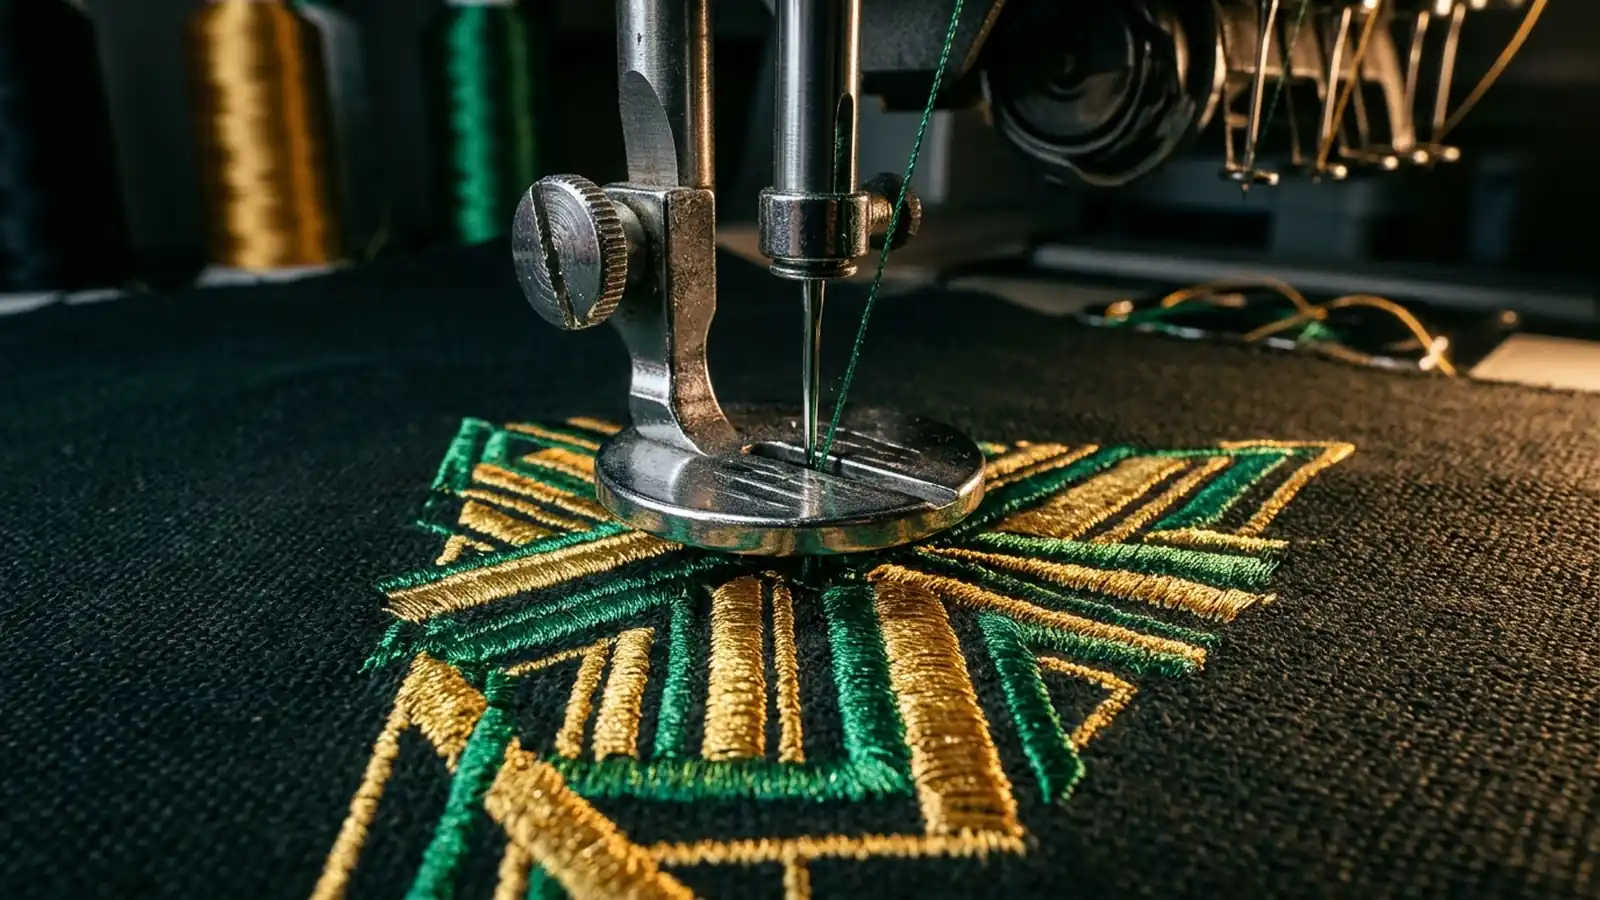 AI-Assisted Visual · EU AI Act čl. 50
Automatický výpočet počtu stehů, úhlu kladení nitě a kompenzace stažení tkaniny zajišťuje ostré kontury loga na polokošilích, čepicích i pracovním textilu.
Otevřít vyšívací modul .DST / .PES →Lineární energie (v joulech na milimetr dráhy) určuje hloubku odpaření materiálu v závislosti na nominálním výkonu zdroje, střídě PWM signálu S a rychlosti posuvu F.
| Materiál | Typ Laseru | Rychlost Posuvu (F) | Výkon (PWM / %) | Rozlišení / Šraf | Režim Zpracování |
|---|---|---|---|---|---|
| Březová překližka 3 mm (Gravírování) | CO2 60W / Dioda 20W | 2400 mm/min | S350 (35 %) | 300 DPI (0,085 mm) | Jarvis Dither / Centerline |
| Březová překližka 3 mm (Řezání) | CO2 60W / Dioda 20W | 900 mm/min | S850 (85 %) | Kerf Offset +0,09 mm | Uzavřená LWPOLYLINE (M3) |
| Přírodní černá břidlice (Fotka) | Dioda 10W / CO2 50W | 1800 mm/min | S450 (45 %) | 318 DPI (Inverzní) | Negativní maska + Stucki |
| Čiré sklo a zrcadlo (Ornament) | CO2 40W–80W | 2200 mm/min | S280 (28 %) | 300 DPI bez převodu šedé | 1-bit prahový rastr |
| Eloxovaný hliník (Výrobní štítek) | Fiber 30W / Dioda IR | 3500 mm/min | S600 (60 %) | Šrafování 0,04 mm | Vektorový Cross-Hatch |
| Kepr a textil (Vyšívaná nášivka) | Laser výřez + Tajima | 1500 mm/min (Výřez) | S400 / 800 stehů/min | Tatami 0,40 mm + Satin | DXF obrys + .DST / .PES |
Mezinárodní standard pro zápis NC programů, interpolaci přímek G01, oblouků G02/G03 a řízení výkonu vřetene/laseru.
Bezpečnostní předpisy pro provoz laserových gravírek, odsávání zplodin a zakrytování optické dráhy.
Definuje třídy laserů (Třída 1 až Třída 4) a ochranné parametry pro vlnové délky 455 nm (dioda), 1064 nm (fiber) a 10 600 nm (CO2).
Určuje metodiku měření šířky řezné spáry (kerf) a tepelně ovlivněné oblasti při laserovém dělení.
V našem pracovním okně přepněte na záložku 03 // Laser & CNC G-Code, zvolte algoritmus Jarvis-Judice-Ninke (300 DPI) pro dřevo nebo Stucki s inverzí barev pro černou břidlici. Nástroj vygeneruje bodový rastr s optimálním kontrastem bez černých spálených skvrn.
Příkaz M3 zapíná konstantní výkon laseru, který se hodí pro řezání skrz materiál stejnou rychlostí. Příkaz M4 aktivuje dynamický výkon v GRBL 1.1, který automaticky snižuje výkon PWM při zpomalování hlavy v rozích a zabraňuje propálení okrajů při gravírování.
Aktivujte v horní liště přepínač Středová osa (Centerline MAT). Algoritmus převede tahy písma a kontury na jednoliniovou osu G01/G02, takže laser vygravíruje čistou linku jedním tahem za poloviční čas.
Ano. Pro LightBurn doporučujeme exportovat čisté vektorové soubory DXF R12 nebo SVG 2.0 s nastavenou kompenzací prořezu, případně hotový G-Code (.nc / .gcode) přímo pro LaserGRBL, Mach3 a LinuxCNC.
Na záložce 04 // Vyšívání DST / PES nastavte rozměr rámečku (např. 100×100 mm), hustotu výplně Tatami (0,40 mm) a kompenzaci stažení látky (0,25 mm). Kalkulačka spočítá přesný počet stehů a připraví binární stehový soubor.
V pravém sloupci pracovního okna zadejte rozměry jednotlivých dílů do Soupisu dílů v dávce. Kalkulačka okamžitě sečte celkovou délku dráhy řezu v milimetrech a při zadané rychlosti posuvu F vypočítá přesný strojní čas v sekundách.
Kompilace drah G00/G01/G02 s dynamickým řízením výkonu M4 a výpočtem doby obrábění.
Otevřít: přímý generátor G-Code z obrázku pro GRBL 1.1 a LightBurn →Optimalizované parametry výkonu a ditheringu Jarvis 300 DPI bez zuhelnatění hran.
Otevřít: nastavení laserového gravírování do dřeva a březové překližky →Inverzní prahování Stucki 400 DPI a šrafovací dráhy Cross-Hatch pro vláknové lasery.
Otevřít: příprava negativní masky pro gravírování do břidlice, skla a kovu →Kombinace laserového výřezu textilních aplikací s obšitím saténovým sloupcem.
Otevřít: digitalizace vektorů do vyšívacích formátů Tajima DST a Brother PES →Technické shrnutí: Modul pro laserové gravírování a generování G-Code zpracovává polotónové fotografie i vektorové šablony přímo v prohlížeči pod 15 ms. Veškeré řezné parametry (rychlost posuvu F, výkon laseru S0–S1000 a rozměry obrobku) lze uložit do URL adresy. Post-procesor sestavuje dráhy nástroje v normě ISO 6983-1 pro GRBL 1.1, LightBurn a Mach3.